金属制品电工机械拉丝设备的设计与生产——LT系列产品解析
摘要:本文围绕金属制品电工机械拉丝设备的设计与生产展开论述,重点介绍LT系列拉丝设备的产品特点、设计要点及生产流程。结合当前线缆、钢丝绳、焊材等行业对高精度金属丝的需求,分析LT系列设备在结构、传动、控制系统上的创新设计与工艺保障,为金属制品企业设备选型与升级提供参考。
一、引言
金属制品行业是国民经济的基礎性产业,涵盖钢丝绳、预应力钢绞线、焊丝、电线电缆、金属网等众多领域。拉丝设备作为金属丝加工的核心装备,其性能直接决定了产品的尺寸精度、表面质量和生产效率。LT系列拉丝设备是面向电工机械及金属制品行业开发的一类拉丝机组,涵盖粗拉、中拉、细拉及微拉等规格,适用于高碳钢丝、不锈钢丝、铜铝线材等多种材质的连续拉拔生产。
二、LT系列拉丝设备的设计要点
1. 总体结构设计
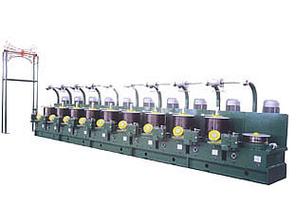
LT系列拉丝设备采用模块化、分体式结构设计,由放线装置、拉丝主机、收线装置、传动系统、润滑冷却系统和电气控制系统等部分组成。主机箱体采用高强度铸铁或钢板焊接结构,经时效处理消除内应力,确保设备在高负荷连续运转下的刚性和稳定性。拉丝卷筒采用高性能合金钢制造,表面经特殊硬化处理,耐磨性好,使用寿命长。
2. 传动与鼓轮系统设计
传动系统是拉丝设备的核心,LT系列采用变频电机加减速机的独立驱动方式,各拉拔道次速度可独立调节,满足不同压缩比下的张力匹配要求。根据产品规格,可选择塔轮式或直列式鼓轮配置:塔轮式结构紧凑、适合中小规格线材的多道次连续拉拔;直列式鼓轮则便于单道次精确控制,适用于粗规格线材及对张力敏感的合金线材。鼓轮内通冷却水,控制拉拔过程中的温升,防止线材性能劣化和模具早期磨损。
3. 模具与润滑系统设计
拉丝模具采用硬质合金或聚晶金刚石模芯,模孔按抛物线型或圆弧型设计,降低摩擦阻力。集中润滑冷却系统配备过滤装置和热交换器,保证拉拔润滑液的清洁度和温度稳定性,既延长模具寿命,又改善线材表面光洁度。
4. 电气与控制设计
电气系统采用PLC加触摸屏的人机界面,实现车速、张力、计米、收线排线等参数的自动控制。配备断线检测、过载保护、润滑液温度与液位报警等安全功能,保障设备连续稳定运行。部分高端机型采用伺服控制收线,排线精度可达±0.5mm以内。高端机型还可选配卷径自动跟踪、恒张力收线及远程运维接口。
三、LT系列产品的生产与质量保障
1. 关键零部件加工工艺
卷筒、塔轮、主轴等关键件采用数控车削与磨削加工,形位公差和表面粗糙度达到设计图纸要求。齿轮、轴类零件经热处理提高综合力学性能。箱体加工采用加工中心一次装夹完成,保证各轴孔的位置精度。
2. 装配与调试
装配遵循先部件后整机的流程,传动部件经过动平衡校正,整机空载运行和负载试拉合格后出厂。每台设备均需进行转速匹配、张力稳定性及收线成型等项目的检验。以微拉机型(进线0.8mm–出线0.1mm)为例,实测拉拔速度可达25m/s,线材尺寸公差稳定在±0.005mm以内。
3. 标准化与系列化
LT系列按照拉拔道次、进线直径、出线直径和最高拉拔速度形成系列化产品谱系,涵盖从φ8mm进线到φ0.08mm出线的各类规格。零部件的标准化和通用化降低了生产和维护成本,也便于用户根据产能扩展需求进行设备组合。
四、应用与展望
LT系列拉丝设备目前已应用于钢丝绳、焊丝、钢帘线、电线电缆及金属制品深加工等行业,配合后续的退火、镀锌、收卷等工序形成完整的生产线。随着金属制品行业向高精度、高效率、节能环保方向发展,拉丝设备正朝着更高速度、更小公差、智能化控制及在线质量监测的方向演进,LT系列产品也将持续在节能电机、自动换模和数字化车间集成等方面进行技术升级。
拉丝设备的设计与生产是金属制品电工机械领域的重要环节。LT系列产品以结构可靠、系列完整、控制精准为特点,为用户提供了从粗拉到微拉的成套拉拔解决方案。面向以精密化、自动化和绿色化为方向持续优化设备性能,是提升金属制品行业装备水平的必由之路。参考标准:拉丝设备应满足GB/T 15393-2010《金属拉丝机》及JB/T 10632-2006《钢帘线拉丝机》等相关行业标准的规定。
如若转载,请注明出处:http://www.wwmoocs.com/product/46.html
更新时间:2026-10-30 12:06:24